






Швейцарська обробка з ЧПУ
Максимальна довжина до 300 мм
Допуск ±0,0127 мм (±0,0005")
Поверхня Ra 0,4 мкм
Співвідношення L/D до 30:1
Прототип до 100,000+ шт
Що таке швейцарська обробка з ЧПУ?
Швейцарська обробка з ЧПУ(також відомий якТочіння швейцарського-типу, Швейцарська гвинтова обробка, абоковзне{0}}поворот бабки) – це високо{0}}точний процес токарної обробки, заснований на одній визначальній механічній особливості: aнапрямна втулка розташована лише в міліметрах від ріжучого інструменту.
На відміну від звичайного токарного верстата з ЧПК -, де заготовка затискається в патроні, а інструмент рухається до деталі -, швейцарський верстат утримує пруток нерухомим у точці контакту з інструментом. Theбабка ковзає аксіальновздовж осі Z-, подаючи пруток через направляючу втулку, щоб лише кілька міліметрів непідкріпленої заготовки виступало за втулку. Ріжучий інструмент завжди зачіпає матеріал, який повністю підтримується.

Цей єдиний вибір конструкції створює три наслідки, які не може відтворити жоден стандартний токарний верстат:
Усунутий прогин.Довгі, тонкі заготовки, які хльостали б і стукотіли на звичайному токарному верстаті, залишаються жорсткими, оскільки вони підтримуються безпосередньо біля розрізу.
Допуски збільшені в 5–10 разів.Оскільки деталь не може згинатися, швейцарські машини зазвичай витримують ±0,0005" (±0,0127 мм) на виробничих серіях і ±0,0002" (±0,0051 мм) на критичних елементах.
Під-шпиндель + живий інструмент.Після завершення різання деталь передається на допоміжний-шпиндель для обробки задньої сторони, тоді як револьверні-інструменти виконують фрезерування, прорізання пазів і свердління без другого налаштування.
Чому варто вибрати Swiss CNC Machining?
Швейцарська обробка не замінює звичайне токарне - цеспеціалізований процес для конкретної категорії деталей. Якщо ваша деталь має невеликий діаметр, довжину, малий допуск або потребує-нецентральних функцій, Swiss перевершить стандартну якість, вартість і час виконання.
Діаметр менше-38 мм із допусками до міліметра
Направляюча втулка утримує шину в межах міліметрів від фрези, тож навіть штифтові елементи Ø1,5 мм можуть витримувати ±0,0005" без-викликаної помилки відхилення.
Високе співвідношення довжини-до-діаметра
(До 30:1)
Довгі тонкі частини - кісткові гвинти, сенсорні зонди, рідинні голки -, які б крутилися на звичайному токарному верстаті, залишаються стабільними, оскільки втулка підтримує розріз.
Мульти{0}}Axis Live Tooling
в одній установці
Перехресні-свердлені отвори, фрезеровані плоскі частини, прорізні головки, шестигранні гнізда та-нецентральні деталі обробляються в тій самій установці, що й токарна - без додаткового кріплення.
Зменшення тріскотіння та краща обробка поверхні
Завдяки повній опорі заготовки сили різання залишаються низькими, тріскотіння зведено до мінімуму, а якість поверхні Ra 0,4 мкм досягається під час-механічної обробки.
Виробнича-ефективність
Подача прутка є автоматичною, допоміжні-шпинделі дозволяють обробляти-задню сторону, а час циклу зазвичай вимірюється в одно-цифрових секундах - ідеально для 1000–100000+ циклів деталей.
Універсальність матеріалу
Швейцарські верстати ріжуть все, від 316L і Ti-6Al-4V до латуні та телурової міді, не змінюючи фундаментальний процес.
Швейцарські специфікації та можливості обробки з ЧПК
Наші верстати швейцарського типу-налаштовані для застосування в медицині, обороні та електроніці, де точність не може бути поставлена під загрозу.
| Специфікація | Швейцарські можливості обробки з ЧПК |
| Тип обробки | Токарна обробка швейцарського-типу з ковзною передньою бабкою, направляючою втулкою, під-шпинделем і багато{2}}осьовим живим інструментом |
| Діаметр прутка | Ø0,5 мм – Ø38 мм (0,02" – 1,5") |
| Типовий діапазон діаметрів | Ø1,5 мм – Ø25 мм (найкраще місце для жорсткості направляючої втулки) |
| Максимальна довжина обробки | До 300 мм на один осьовий прохід (більша довжина за допомогою під-підбирача-шпинделя) |
| Співвідношення довжини-до-діаметра | До 30:1 з опорою направляючої втулки |
| Стандартний допуск | ±0,0127 мм (±0,0005") |
| Толерантність до критичних характеристик | ±0,0051 мм (±0,0002") досяжно |
| Шорсткість поверхні (як оброблена) | Ra 0,4 мкм (16 мкдюймів); Ra 0,2 мкм із вторинним поліруванням |
| Сокири | 5–13 осей залежно від машини: X, Y, Z, а також вісь C-, допоміжна вісь шпинделя C-та обертання-інструмента |
| Операції живого інструменту | Фрезерування, свердління, поперечне-свердління, різання, багатокутне точіння, накатка, ексцентричні елементи |
| Можливість під-шпинделя | Механічна обробка задньої частини, повна комплектація деталей, розвантаження деталей |
| Типи ниток | Метрика, UNC, UNF, NPT, BSP, BA, спеціальна різьба до M0.6 |
| Матеріали | Нержавіюча сталь (303, 304, 316L, 17-4 PH, 15-5 PH), титан (Gr2, Gr5/Ti-6Al-4V, Gr23/ELI), латунь (C36000, C26000), мідь (C11000, C14500), алюміній (6061, 7075), екзотичні сплави (Інконель, Монель) |
| Мінімальний розмір функції | Отвори Ø0,3 мм, різьба M0,6, пази 0,2 мм (залежно від геометрії) |
| Огляд | ШМ, оптичний компаратор, лазерний мікрометр, штифтові калібри, різьбоміри, тестер шорсткості поверхні |
| Формати CAD | STEP, STP, IGES, X_T, SLDPRT, Parasolid, DWG, DXF, PDF |
| Обсяг виробництва | Прототип (5–50 шт.), малий-об’єм (50–1000 шт.), виробництво (1000–100,000+ шт.) |
| Сертифікати | ISO 9001, сертифікати матеріалів (MTC), звіти про перевірку шахтного метану, FAI за запитом |
Фактично досяжні допуски, обробка поверхні, мінімальний розмір деталі та максимальні розміри деталі залежать від марки матеріалу, геометрії деталі, вибору інструменту та вимог до креслення.
Потрібен допуск ±0,0002" для критичної функції? Надішліть свій малюнок для перевірки допуску →
Швейцарське ЧПК проти токарної обробки з ЧПК проти . 5-обробки осей
Вибір неправильного процесу є найдорожчою помилкою, яку ви можете зробити під час точного проекту з ЧПК - це впливає на тривалість циклу, вартість інструменту та кількість браку. Скористайтеся наведеним нижче порівнянням, щоб визначити правильний процес для вашої геометрії деталі.

| Фактор | Швейцарська обробка з ЧПУ | Токарна обробка з ЧПУ | 5-осьова обробка з ЧПУ |
|---|---|---|---|
| Типовий діаметр деталі | Ø0,5 – Ø38 мм | Ø3 – Ø300 мм | Н/З (призматичні частини) |
| Можливість співвідношення L/D | До 30:1 з направляючою втулкою | До 4:1 без спеціальної підтримки | N/A |
| Стандартний допуск | ±0,0127 мм (±0,0005") | ±0,01 мм | ±0,02 мм типовий, ±0,005 мм позиціонування |
| Оздоблення поверхні (як оброблена) | Ra 0,4 мкм | Ra 0,8 мкм | Ra 0,8 мкм |
| Workholding | Напрямна втулка + цанга (подача прутка) | Патрон (3-кулачковий, 4-кулачковий, цанговий патрон) | Вакуумний стіл, пристосування або лещата |
| Функції-по центру | Перехресні отвори, плоскі частини, щілини, шестигранники за допомогою живого інструменту | Обмежено - зазвичай вимагає другого налаштування | Чудове - повне 5-осьове контурування |
| Кількість налаштувань | Один (живий інструмент + під-шпиндель) | Один поворот, кілька для вторинного | Один для повних 5-сторонніх деталей |
| Найкраще для | Мікроштифти, кісткові гвинти, конектори, рідинні фітинги, датчики | Вали, втулки, фітинги, великі фланці | Корпуси, робочі колеса, колектори, складні контури |
| Сила обсягу виробництва | Дрібні-деталі великого обсягу | Прототип до виробництва | Прототип до середнього обсягу- |
| Матеріал Sweet Spot | Титан, 316L, латунь, PEEK, мідь | Широкий асортимент, включаючи великі батончики | Алюміній, нержавіюча сталь, титан, пластик |
Який процес підходить для вас?
Виберіть Swiss CNC →Малий діаметр (< Ø38 mm), high L/D ratio (>4:1), надзвичайна точність (±0,0005 дюйма або щільніше), не-центральні елементи або великий-об’єм невеликих циліндричних деталей.
Виберіть токарну роботу з ЧПУ→ Larger diameters (>Ø38 мм), короткі циліндри, токарна обробка прототипу без вимог до точності або деталі, для яких потрібні патрони розміром більше Ø38 мм.
Виберіть 5-осьову обробку →Призматичні деталі зі складними 3D-контурами, багато-гранними елементами, глибокими порожнинами або компонентами аерокосмічної конструкції.
Потрібне фрезерування + швейцарське точіння однієї деталі?Дивіться нашТокарно-фрезерні-фрезерні деталі з ЧПУобслуговування.
Потрібні плоскі призматичні деталі?Дивіться нашФрезеровані деталі з ЧПУобслуговування.
Матеріали, які ми обробляємо на швейцарському ЧПК

Нержавіюча сталь
303 · 304 · 316L · 316L VM · 17-4 PH · 15-5 PH
Медичні інструменти, хірургічні штифти, рідинні фітинги, корпуси датчиків, штоки клапанів

Титан
Клас 2 (CP-Ti) · Клас 5 (Ti-6Al-4V) · Клас 9 · Клас 23 (Ti-6Al-4V ELI)
Кісткові гвинти, зубні імплантати, компоненти хребта, аерокосмічні кріплення, оборонне обладнання

Латунь і бронза
C36000 (вільна{1}}обробка) · C26000 · C46400 (морська латунь) · C14500 (телурієва мідь)
Електронні з'єднувачі, контакти, клеми, рідинні фітинги, декоративне обладнання

Мідь
C11000 (ETP) · C10100 (OFE) · C10200 (OFHC) · C12200 (DHP)
Електричні контакти, радіочастотні компоненти, теплопровідники, напівпровідникові частини

Алюміній
6061-T6 · 7075-T6 · 2024-T3 · 5052
Легкі аерокосмічні контакти, електронні корпуси, сенсорні компоненти

Екзотичні сплави
Inconel 625 · Inconel 718 · Monel 400 · MP35N · L605
Аерокосмічні кріплення, оборонне обладнання, хімічна обробка, свердловинний інструмент
Загальні деталі ми обробляємо на швейцарському ЧПУ
Нижче наведено типові типи деталей, які ми регулярно запускаємо. Кожен з них поєднує невеликі характеристики, жорсткі допуски та обсяги виробництва, які виправдовують установку швейцарського-типу.


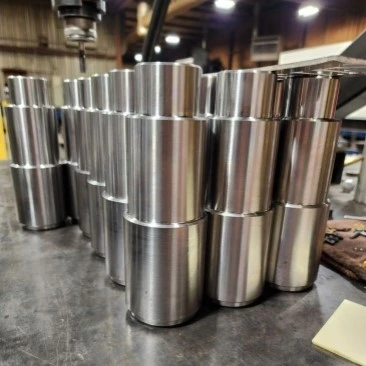
| Тип частини | Типовий розмір | Загальні матеріали | Типові галузі |
|---|---|---|---|
| Кісткові гвинти та ортопедичні штифти | Ø1,5 – 6 мм × 10 – 100 мм | Ti-6Al-4V ELI, 316L VM | Медичні імпланти, травми, хребет, зуби |
| Сенсорні контакти та зонди | Ø1 – 10 мм × 5 – 80 мм | 316L SS, карбід вольфраму, титан | Промислові датчики, аерокосмічне приладобудування, медична діагностика |
| Електронні роз'єми та контакти | Ø2 – 15 мм × 5 – 60 мм | C36000 латунь, C14500 телурова мідь, берилієва мідь | Електроніка, РЧ, напівпровідники, телекомунікації |
| Компоненти годинників і приладів | Ø0,5 – 5 мм × 1 – 30 мм | 316L SS, латунь, загартована сталь | Годинникарство, точні прилади, оптичні вузли |
| Фітинги рідинної системи | Ø3 – 25 мм × 10 – 100 мм | 303/316 SS, латунь, PEEK | Медичні рідини, лабораторні інструменти, аналітичне обладнання |
| Аерокосмічні шпильки та кріплення | Ø1 – 15 мм × 5 – 150 мм | Ti-6Al-4V, 17-4 PH, A286, інконель 718 | Аерокосмічні конструкції, шасі, захист |
| Мініатюрні вали та втулки | Ø1 – 30 мм × 5 – 200 мм | Загартована сталь, 440C, 316L | Двигуни, коробки передач, прилади, рідинні насоси |
| Спеціальні мікро-компоненти | Ø0,5 – 38 мм × 1 – 300 мм | Спеціальна-програма | Міжгалузеві спеціальні точні деталі- |
Маєте спеціальну швейцарську деталь?Надішліть креслення на перевірку технологічності →
Поверхнева обробка швейцарських деталей
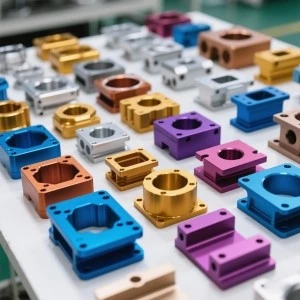
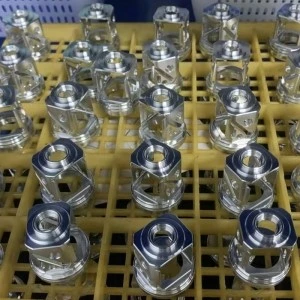
Оздоблення поверхні часто є таким же критичним, як і допуск до розмірів - особливо в медичних, аерокосмічних і рідинних-системах, де цілісність поверхні впливає на довговічність, стійкість до корозії та біосумісність. Швейцарські-механічні деталі зазвичай отримують вторинну фінішну операцію після механічної обробки.
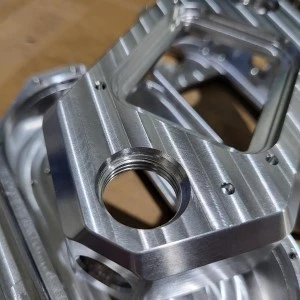




| Закінчити | Застосовні матеріали | Типове використання |
|---|---|---|
| Електрополірування | 316L, 17-4 PH, титан, нітінол | Медичні імплантати та хірургічні інструменти - видаляють мікро-задири, покращують стійкість до корозії, зменшують шорсткість поверхні на 50%. |
| Пасивація | Нержавіюча сталь (серії 300 і 400) | Відповідність ASTM A967 / AMS 2700 для медичних, харчових та хімічних деталей. |
| Анодування (тип II / тип III) | Алюміній (6061, 7075, 2024) | Аерокосмічна та електроніка - Тип II для косметики, Тип III (тверде покриття) для поверхонь, що зношуються. |
| Чорний оксид | Вуглецева сталь, легована сталь, нержавіюча сталь | Захист і інструменти - слабка стійкість до корозії, низька відбивна здатність. |
| Безелектричне нікелювання | Сталь, нержавіюча сталь, латунь, мідь, алюміній | Рівномірна товщина невеликих точних деталей - покращує зносостійкість і здатність спаювати. |
| Золото/сріблення | Латунь, мідь, берилієва мідь | Цілісність електронного сигналу та захист від корозії на контактах роз'єму. |
| Галташування / вібраційна обробка | Усі метали та пластмаси | Злам кромки, видалення задирок і косметична обробка поверхні деталей невеликих партій. |
| Термічна обробка | 17-4 PH, 15-5 PH, 4140, інструментальні сталі | Умови H900, H1025, H1150 для аерокосмічного та -високоміцного застосування. Попередня-теплова-обробка рекомендована для жорстких допусків. |
Поради щодо дизайну швейцарської обробки з ЧПК
Тримайте критичні допуски розумними
Стандартні допуски ±0,0127 мм (±0,0005") є звичайними на швейцарських машинах, але жорсткіші допуски нижче ±0,0051 мм (±0,0002") значно збільшують вартість і час перевірки. Застосовуйте над-допуски лише до елементів, які дійсно вимагають їх -, як-от діаметри-підгонки, ущільнювальні поверхні або елементи сполучення - та використовуйте стандартні допуски в інших місцях.
Дотримуйтеся співвідношення-діаметра-довжини
Направляюча втулка підтримує розріз, але довжина без підтримки між втулкою та фрезою все ще обмежена. Загальна вказівка: тримайте L/D нижче 30:1 для діаметрів понад Ø5 мм і нижче 20:1 для діаметрів менше Ø2 мм. Для більш довгих тонких частин може знадобитися спеціальний інструмент або центральна опора.
Укажіть реалістичні мінімальні характеристики
У той час як швейцарці можуть отримати такі маленькі елементи, як отвори Ø0,3 мм, різьблення M0,6 і шліци 0,2 мм, мікро-функції швидко збільшують вартість завдяки спеціалізованому інструменту та повільній подачі. За можливості збільште мінімальні параметри до Ø0,5 мм+ для отворів і M1.0+ для різьби, якщо це не є абсолютно необхідним.
Використовуйте стандартні розміри різьби
Стандартні розміри метрики (M1.0–M16), UNC (#0–#12) і UNF є в наявності та оснащені інструментами. Спеціальна різьба, ліва-різьба та незвичайний крок потребують спеціальних інструментів і збільшують вартість і час виконання.
План очищення інструменту
Для поперечних-свердлених отворів, фрезерованих поверхонь і прорізів біля зовнішнього діаметра або буртика потрібен достатній зазор для робочого інструменту. Забезпечте зазор принаймні в 1 раз більше діаметра інструмента, коли це можливо, і уникайте поперечних-отворів, які перетинаються під гострими кутами - їх важко очистити та перевірити.
Виберіть пруток замість заготовок
Швейцарські машини безперервно подають брусок. Щоразу, коли довжина вашої деталі менша за 300 мм, проектування для подачі прутків є ефективнішим, ніж завантаження окремих заготовок, і суттєво знижує вартість налаштування.
Комбінуйте операції, де це можливо
Інтерактивні інструменти дозволяють виконувати фрезерування, свердління, прорізування канавок і токарну роботу в одній установці. Поєднуйте елементи, а не розділяйте їх на кілька частин - одна швейцарська-механічна збірка дешевша, ніж дві точені частини, спаяні або спресовані разом.
Обслуговуються галузі та програми

Аерокосмічна промисловість і оборона
Кріплення, шпильки, заклепки
Корпуси датчиків
Компоненти шасі
Авіоніка роз'єми
Гідравлічна арматура

Електроніка та напівпровідники
ВЧ роз'єми
Тестовий щуп
Контактні контакти та гнізда
Виводи датчика
Герметичні проходи
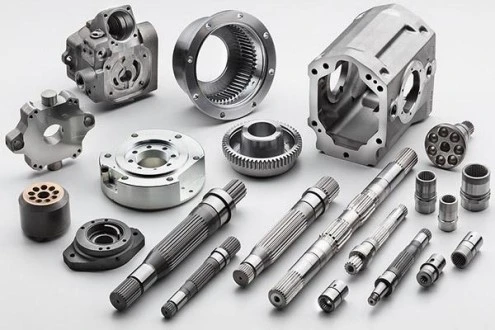
Прилади та оптика
Вали оптичних приладів
Компоненти лазерної системи
Арматура аналітичних приладів
Сенсорні контакти та зонди

Годинникарство та ювелірні вироби
Шпильки для руху годинника
Малі шестерні та вали
Ювелірні знахідки
Декоративна фурнітура
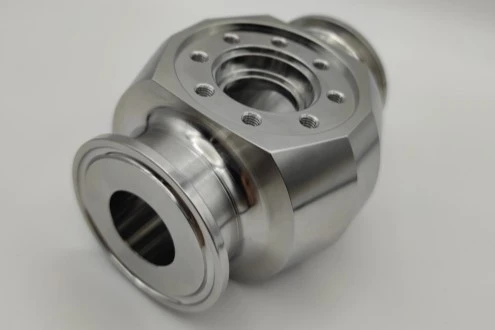
Рідинні системи та насоси
Штоки та сідла клапанів
Колекторна арматура
Шипчасті з'єднувачі
Вали та ротори насосів
Аналітична флюїдіка
Медичні пристрої та імплантати
Кісткові гвинти, штифти, пластини
Хірургічні інструменти
Зубні імплантати та абатменти
Компоненти катетера
Наконечники діагностичного зонда
Швейцарський контроль якості обробки з ЧПУ
Деталі менше Ø5 мм із допусками ±0,0005" не можуть покладатися лише на штангенциркуль. Наш робочий процес перевірки поєднує оптичне вимірювання, ШМ і 100% вибірку критичних розмірів.


| Пункт перевірки | Метод / Обладнання |
|---|---|
| Перевірка матеріалу | PMI (позитивна ідентифікація матеріалу) + відстеження MTC |
| Перевірка розмірів (стандарт) | Штифтові калібри, мікрометри, штангенциркулі, оптичний компаратор |
| Критичні розміри | Перевірка ШМ (Zeiss / Hexagon) з точністю 3 мкм |
| Геометричні допуски (GD&T) | ШМ з повним вирівнюванням базової точки |
| Нитки | Go / No-Go різьбоміри, оптичне вимірювання різьби |
| Шорсткість поверхні | Профілометр (вимірювання Ra відповідно до ISO 4287/4288) |
| Візуальна перевірка / перевірка задирок | 10–30× стерео мікроскоп для дрібних деталей |
| Остаточна перевірка | 100% на критичні розміри; Вибірка AQL не-критична |
| Акти перевірки | Розмірний звіт (стандарт); FAI, CMM і PPAP за запитом |
| Сертифікати | ISO 9001, RoHS, відповідність REACH за запитом |
Упаковка та час виконання
Дрібні деталі вимагають іншого поводження, ніж великі оброблені компоненти. Наша упаковка призначена для збереження шпильок Ø0,5 мм і делікатних медичних компонентів чистими, розділеними та непошкодженими під час транспортування.

Варіанти упаковки
Об'ємні лотки:Антистатичні пластикові лотки з роздільниками для-великих дрібних деталей.
Індивідуальні поліетиленові пакети:Кожна частина загерметизована для забезпечення чистоти - стандарт для медичних і харчових-компонентів.
Блістерні/вакуумні-лотки:Спеціальні лотки для порожнин для деталей із певними вимогами до орієнтації.
Вставки з піни EPE:Спеціальний-нарізаний пінопласт усередині коробки для делікатних або точно{1}}шліфованих компонентів.
Експортні коробки:5-шаровий гофрований лист із зазначенням номера деталі, матеріалу, партії та номера замовлення.
Дерев'яні ящики:Для важких масових замовлень або крихких деталей з довгим -валом понад 200 мм.
Час виконання
| Тип замовлення | Типовий час виконання |
|---|---|
| Прототипи (5 – 50 шт.) | 7-10 робочих днів |
| Мал{0}}серійне виробництво (50–500 шт.) | 10-15 робочих днів |
| Виробництво (1000 – 10 000 шт.) | 15-25 робочих днів |
| Ви-великий обсяг виробництва (10000+ шт.) | 25-35 робочих днів |
| Прискорене обслуговування | 3 – 5 робочих днів (за наявності звертатись) |
FAQ
З: Що таке швейцарська обробка з ЧПК і чим вона відрізняється від стандартної токарної обробки з ЧПК?
A: Швейцарська обробка з ЧПК використовує ковзну бабку, яка подає пруток через напрямну втулку, розташовану в межах міліметрів від ріжучого інструменту. Направляюча втулка підтримує заготовку в точці контакту з інструментом, усуваючи прогин, який може виникнути на звичайному токарному верстаті. Це робить верстати швейцарського-типу ідеальними для деталей малого-діаметру (зазвичай менше Ø38 мм) із високим співвідношенням довжини-до-діаметра (до 30:1) і вузькими допусками до ±0,0127 мм (±0,0005"). Стандартне точіння з ЧПК використовує патрон для утримання заготовки та краще підходить для більших діаметр, коротші частини.
З: Який діапазон діаметрів може використовувати швейцарський верстат з ЧПК?
A: Швейцарські верстати з ЧПК зазвичай обробляють прутки від Ø0,5 мм до Ø38 мм (1,5 дюйма). Оптимальна точка становить Ø1,5–25 мм, де напрямна втулка забезпечує максимальну жорсткість. Для деталей, більших за Ø38 мм, звичайне токарне оброблення з ЧПК зазвичай економічно-вигідніше.
З: Яких допусків може досягти швейцарська обробка з ЧПК?
Відповідь: стандартні допуски для машин швейцарського-типу становлять ±0,0127 мм (±0,0005 дюйма). Для таких важливих характеристик, як розміри медичних пристроїв або діаметри аерокосмічних штифтів, зазвичай дотримуються допуски ±0,0051 мм (±0,0002") або більше. Оздоблення поверхні Ra 0,4 мкм (16 мкдюймів) досягається після -механічної обробки та Ra 0,2 мкм за допомогою вторинного полірування.
З: Чи можуть швейцарські верстати з ЧПК використовувати-медичний титан, наприклад Ti-6Al-4V ELI?
A: Так. Швейцарський ЧПК широко використовується для медичних імплантатів і хірургічних інструментів, виготовлених із Ti-6Al-4V ELI (клас 23), комерційно чистого титану (клас 2), нержавіючої сталі 316L VM. Жорсткі допуски, чиста обробка поверхні та краї без задирок є критично важливими для медичних застосувань, і все це швейцарські машини забезпечують за умови належного кріплення та інструментів.
З: Які формати файлів ви приймаєте для швейцарських котирувань обробки з ЧПК?
A: Ми приймаємо 3D-моделі у форматах STEP, STP, IGES, X_T, SLDPRT і Parasolid, а також 2D-креслення у PDF, DWG або DXF. Для найкращого відгуку DFM про швейцарську обробку ідеально підійде 3D-модель плюс 2D-креслення з допусками GD&T.
З: Яка мінімальна кількість замовлення для швейцарської обробки з ЧПК?
A: Жодних суворих мінімальних замовлень не застосовується. Швейцарські машини розроблені для великих-тиражів, тому ціна одиниці різко падає зі збільшенням кількості. Кількість прототипів від 5 до 50 штук є звичайним для кваліфікаційних збірок, а виробничі тиражі від 1000 до 100 000+ штук є типовими.
Питання: Як довго триває виконання швейцарських деталей з ЧПК?
Відповідь: прототипи зазвичай надсилаються протягом 7–10 робочих днів після затвердження креслення. Невеликі-серійне виробництво (50–500 штук) зазвичай вимагає 10–15 робочих днів. Повне виробництво (1,000+ штук) займає 15–25 робочих днів. Прискорене обслуговування протягом 3–5 днів доступне для-критичних замовлень.
З: Чи надаєте ви звіти про інспекцію швейцарських деталей?
A: Так. Кожне відправлення містить звіт про перевірку розмірів. Для медичної, аерокосмічної та інших регульованих галузей промисловості ми надаємо повні звіти про перевірку першого виробу (FAI), сертифікати матеріалів (MTC) і звіти про перевірку ШМ за запитом.
Отримайте швейцарську пропозицію за 24 години
Надішліть нам свій 2D-креслення або 3D-модель, і наша команда інженерів перевірить ваш проект на технологічність, порекомендує інструменти та матеріали та надасть детальну цінову пропозицію протягом одного робочого дня.
Завантажте свій малюнок і отримайте ціну
Популярні Мітки: швейцарська обробка з ЧПУ, Китай швейцарська обробка з ЧПУ виробники, постачальники, фабрика, титан
Пара
НіНаступний
Послуги обробки поверхні з ЧПУВам також може сподобатися


Послати повідомлення